Whitepaper: Warum viele Destillieranalgen 20-35% Lösemittel verschenken
Wie Betreiber bestehender Destillationsanalgen ihre Rückgewinnungsquote erhöhen, Betriebskosten senken und versteckte Effizienzverluste aufdecken
Das versteckte Problem vieler Destillieranlagen
Viele Unternehmen verfügen bereits über eine eigene Destillationsanlage und gehen deshalb davon aus, ihre Lösemittelrückgewinnung sei bereits optimiert. In der Praxis zeigt sich jedoch
ein anderes Bild. Während moderne Systeme Rückgewinnungsraten von 92–97% erreichen können, arbeiten viele Bestandsanlagen dauerhaft im Bereich von 60–70 %.
Die Folge:
- Größere Entsorgungsmengen
- Höhere Energiekosten pro Liter Destillat
- Zusätzlicher logistischer Aufwand
- Versteckte Kosten, die häufig nicht sichtbar werden
Oft wird die niedrige Recyclingquote als unvermeidbar akzeptiert. Dabei liegt die Ursache häufig nicht im Lösemittel selbst, sondern in der Kombination aus:
- Anlagenkonstruktion
- Wartungszustand
- Bedienung
- Prozesseinstellungen
- Verschleiß
Fazit:
Viele Destillieranlagen laufen unter ihren Möglichkeiten und verursachen dadurch unnötige Kosten.
Häufige Ursachen für niedrige Rückgewinnungsraten
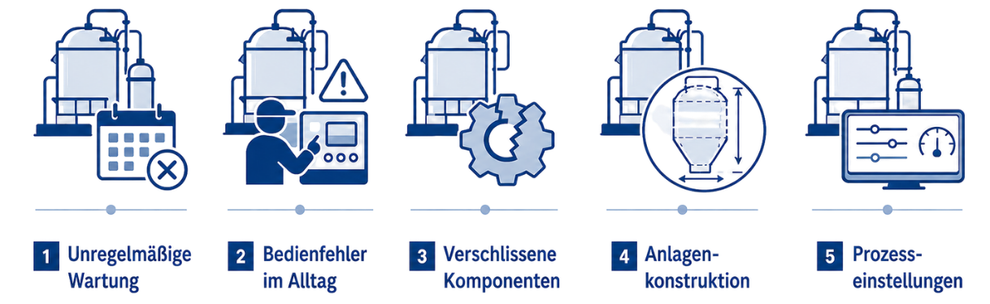
Unregelmäßige wartung
Viele Betreiber führen Wartungen erst durch, wenn Probleme sichtbar werden. Typische Folgen sind verschmutzte Wärmeübertrager, reduzierte Verdampfungsleistung, längere Chargenzeiten und steigender Energieverbrauch.
Bedienfehler im Alltag
Im Handbuch definierte Prüfpunkte werden häufig nicht konsequent durchgeführt. Typische Beispiele: sind unzureichende Reinigung, falsche Befüllungsmengen, fehlerhafte Temperatureinstellungen, nicht erkannte Verschleißerscheinungen. Schon kleine Abweichungen können die Rückgewinnungsrate deutlich beeinflussen.
anlagenkonstruktion
Nicht jede Destille bietet dieselben physikalischen Voraussetzungen für eine hohe Lösemittelrückgewinnung. Ein häufig unterschätzter Faktor ist die Geometrie des Destillierkessels. Viele am Markt verfügbare Anlagen besitzen einen konischen
Behälteraufbau, was Nachteile insbesondere bei der Wärmeübertragung bedeuten kann.
prozesseinstellungen
Viele Anlagen verfügben über wenige Einstellungsmöglichkeiten, einen
geringen Grad an Automatisierung und eine unzureichende Prozessanalyse mit Anpassungsmöglichkeiten.
Wann die Anlagenform zum Limit wird
Nicht jede Destillationsanlage eignet sich für eine maximale Lösemittelrückgewinnung. Ein häufig unterschätzter Faktor ist die Konstruktion des Destillationssystems selbst. Viele ältere oder einfachere Anlagenkonzepte stoßen insbesondere bei anspruchsvollen Lösemittelgemischen an technische Grenzen.
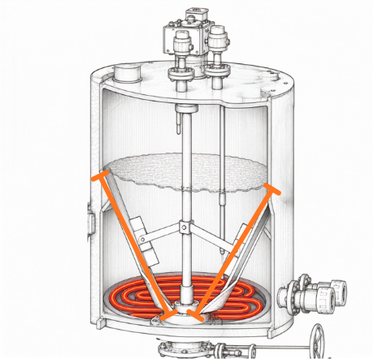
die behältergeometrie
Viele am Markt verfügbare Systeme arbeiten mit konischen Destillierbehältern. Diese Bauform kann konstruktionsbedingt zu Nachteilen führen:
- hohe Energieverluste beim Abdestillieren
- ungleichmäßige Wärmeverteilung an den Heizflächen
- sinkende Destillationsleistung bei abnehmendem Füllstand
- längere Chargenzeiten als Folge!
Insbesondere bei niedrigeren Füllständen reduziert sich bei solchen Konstruktionen häufig die wirksame Heizfläche. Die Folge ist ein kontinuierlicher Leistungsabfall während der Charge.
UNGENAUE TEMPERATURERFASSUNG
Bei einigen Anlagenkonzepten erfolgt die Temperaturmessung mit vergleichsweise geringer Genauigkeit und hoher Hysterese.
Mögliche Auswirkungen:
- Temperaturschwankungen von mehreren Grad Celsius
- reduzierte Destillationsleistung
- instabile Prozessführung
- erhöhte Schaumbildung
- Überlaufen des Systems bei kritischen Betriebszuständen
- erschwerte Kontrolle während Nachfüllvorgängen
Gerade bei anspruchsvollen Lösemittelgemischen kann eine präzise Temperaturführung entscheidend für Produktqualität und Rückgewinnungsrate sein.
begrenzte prozessüberwachung
Bestandsanlagen liefern oftmals nur wenige Prozessinformationen. Lediglich Basisdaten wie Heizzeit, Vakuumzeit und Chargendauer stehen den meisten Bedienern zur Verfügung.
Dadurch fehlen wichtige Informationen für
- Produktivitätsanalysen
- Effizienzbewertungen
- Ursachenanalysen bei Leistungsschwankungen
- Optimierung der Rückgewinnungsrate
Ohne belastbare Prozessdaten bleiben viele Verluste im Betrieb unsichtbar.
Eingeschränkte toleranz gegenüber schwankenden medien
In der Praxis verändern sich Lösemittelgemische kontinuierlich. Typische Einflussfaktoren sind: wechselnde Feststoffanteile, unterschiedliche Verschmutzungsgrade, Wasseranteile und Prozessrückstände. Nicht alle Anlagenkonzepte können solche Schwankungen zuverlässig verarbeiten.
Mögliche Folgen:
- schwankende Destillatqualität
- sinkende Rückgewinnungsraten
- steigender Bedienaufwand
- häufigere Prozessunterbrechungen
fehlende austrags- und rückstandskontrolle
Bei einfacheren Anlagen erfolgt die Entleerung häufig ohne aktive Überwachung der verbleibenden Rückstandsmenge.
Dadurch entstehen Risiken hinsichtlich:
- NC Bränden durch eingetrockneten Rückstand an den freien Heizflächen
- Produktverlusten
- unnötig hohen Restmengen
- schwankenden Chargenergebnissen
- zusätzlichem Reinigungsaufwand
besondere herausforderungen bei NC-haltigen Lösemitteln
Besonders deutlich werden konstruktive Unterschiede bei sensiblen Lösemittelgemischen mit Nitrocellulose-(NC)-Anteilen.
Diese Medien stellen erhöhte Anforderungen an:
- Temperaturführung
- Wärmeübertragung
- Prozessstabilität
- Austragskonzept
- Anlagenregelung
Während moderne Anlagenkonzepte auch bei solchen Gemischen hohe Rückgewinnungsraten ermöglichen können, zeigen ältere oder weniger spezialisierte Systeme häufig:
- deutlich geringere Destillationsleistungen
- reduzierte Recyclingquoten
- längere Chargenzeiten
- erhöhte Prozessinstabilität
Fazit:
Niedrige Rückgewinnungsraten sind nicht immer auf Wartung oder Bedienung zurückzuführen. In vielen Fällen setzt die Anlagenkonstruktion selbst die Grenze für die erreichbare Performance. Deshalb sollte bei dauerhaft zu niedrigen Recyclingquoten nicht nur der Betrieb der Anlage bewertet werden, sondern auch die konstruktiven Rahmenbedingungen des eingesetzten Systems.
Sie möchten das gesamte Whitepaper inklusive
- Checkliste der Kennzahlen, die Sie regelmäßig überprüfen sollten
- Beispielrechnung, Branchen Benchmark
- Praxisfall
- uvm.
dann laden Sie es gerne hier kostenfrei und ohne Angaben weiterer Daten als PDF runter.
Pressekontakt:
Renzmann GmbH
Marketing & Kommunikation
Rebecca Wilhelm
E-Mail: wilhelm@renzmann.com
Telefon: +49 (0)6751 / 878-290
