白皮书:为何许多蒸馏装置会白白浪费20%-35%的溶剂
现有蒸馏装置的运营商如何提高回收率、降低运营成本并发现隐藏的效率损失
许多蒸馏装置中隐藏的问题
许多企业已经拥有自己的蒸馏装置,因此认为其溶剂回收已达到最优状态。但在实际操作中,
显示的情况却截然不同。虽然现代系统可达到92%至97%的回收率,但许多现有装置的回收率却长期徘徊在60%至70%之间。
结果是:
- 更大的处理量
- 每升馏出物的能源成本更高
- 额外的物流工作量
- 那些往往难以察觉的隐性成本
人们往往将较低的回收率视为不可避免。然而,其原因通常并不在于溶剂本身,而是由以下因素共同造成的:
- 设备设计
- 维护状况
- 操作说明
- 诉讼程序设置
- 磨损
结论:
许多蒸馏装置的运行效率未达其应有水平,从而造成了不必要的成本。
回收率较低的常见原因
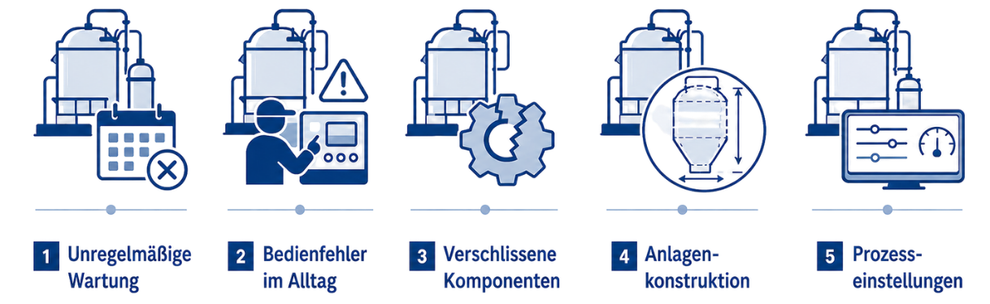
维护不及时
许多运营商往往要等到问题显现后才进行维护。其典型后果包括换热器结垢、蒸发能力下降、批次处理时间延长以及能耗增加。
日常生活中的操作失误
手册中规定的检查项目往往未能得到严格执行。典型例子包括:清洁不彻底、加注量不正确、温度设置有误、未察觉磨损迹象等。即使是微小的偏差,也会对回收率产生显著影响。
设备设计
并非每座蒸馏装置都具备实现高溶剂回收率的相同物理条件。蒸馏釜的几何形状是一个常被低估的因素。市场上许多设备采用锥形
的容器结构,这在热传递方面可能带来不利影响。
诉讼程序
许多设备可调节参数较少,
自动化程度较低,且过程分析功能不足,缺乏调整空间。
何时投资形式会成为限制因素
并非每套蒸馏装置都适合实现溶剂的最大回收率。一个常被低估的因素是蒸馏系统本身的结构设计。许多较旧或较简单的装置设计,特别是在处理复杂溶剂混合物时,会遇到技术上的局限。
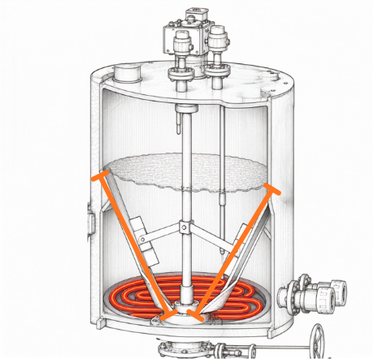
容器的几何形状
市场上许多系统都采用锥形蒸馏罐。由于结构原因,这种设计可能存在以下缺点:
- 蒸馏过程中的能量损失较大
- 加热表面上的热量分布不均匀
- 随着液位下降,蒸馏能力降低
- 导致批次处理时间延长!
特别是在液位较低时,此类结构的有效加热面积往往会减小。其结果是,在整个批次加工过程中,热效率会持续下降。
温度测量不准确
在某些系统设计中,温度测量的精度相对较低,且存在较大的滞后现象。
可能产生的影响:
- 几摄氏度的温度波动
- 蒸馏能力降低
- 不稳定的诉讼程序
- 泡沫增多
- 系统在临界运行状态下的溢出
- 在加注过程中难以进行检查
特别对于复杂的溶剂混合物而言,精确的温度控制对产品质量和回收率至关重要。
有限的工艺监控
现有设备通常只能提供少量工艺信息。大多数操作员只能获取加热时间、真空时间和批次持续时间等基础数据。
因此,缺少了以下方面的关键信息:
- 生产率分析
- 效率评估
- 对绩效波动的原因分析
- 回收率的优化
如果没有可靠的工艺数据,运营中的许多损失就会被忽视。
对介质波动的耐受性有限
在实际操作中,溶剂混合物的成分会持续发生变化。典型的影响因素包括:固体含量波动、不同程度的污染、水分含量以及工艺残留物。并非所有设备方案都能可靠地处理此类波动。
可能的后果:
- 蒸馏产品质量波动
- 回收率下降
- 操作复杂度日益增加
- 更频繁的流程中断
缺乏出料和残留量控制
对于较简单的设备,排空过程通常无需对剩余残留物量进行主动监测。
这将导致以下方面的风险:
- NC:因加热表面上的干涸残留物而引发的火灾
- 产品损失
- 不必要的过量残留
- 批次结果波动
- 额外的清洁工作
含NC溶剂面临的特殊挑战
在含有硝化纤维素(NC)成分的敏感溶剂混合物中,结构上的差异尤为明显。
这些媒体对以下方面提出了更高的要求:
- 温度控制
- 热传递
- 工艺稳定性
- 分发方案
- 设备控制
尽管现代设备设计即使对于此类混合物也能实现较高的回收率,但较旧或专业性较低的系统往往表现出:
- 蒸馏能力明显降低
- 回收率下降
- 更长的批次处理时间
- 工艺不稳定性增加
结论:
回收率偏低并不总是归因于维护或操作问题。在许多情况下,设备的设计本身就限制了其可达到的性能。因此,如果回收率长期偏低,不仅应评估设备的运行情况,还应评估所用系统的设计条件。
您想获取完整的白皮书,包括
- 应定期检查的关键指标清单
- 计算示例、行业基准
- 实际案例
- 等等。
那么,欢迎在此免费下载PDF版本,无需提供其他信息。
媒体联系:
Renzmann GmbH
市场营销与传播部
Rebecca Wilhelm
电子邮件: wilhelm@renzmann.com
电话: +49 (0)6751 / 878-290
